-
东莞市永绿环保工程有限公司
主营:东莞市永绿环保工程有限公司
东莞市永绿环保工程有限公司
主营:东莞市永绿环保工程有限公司 13
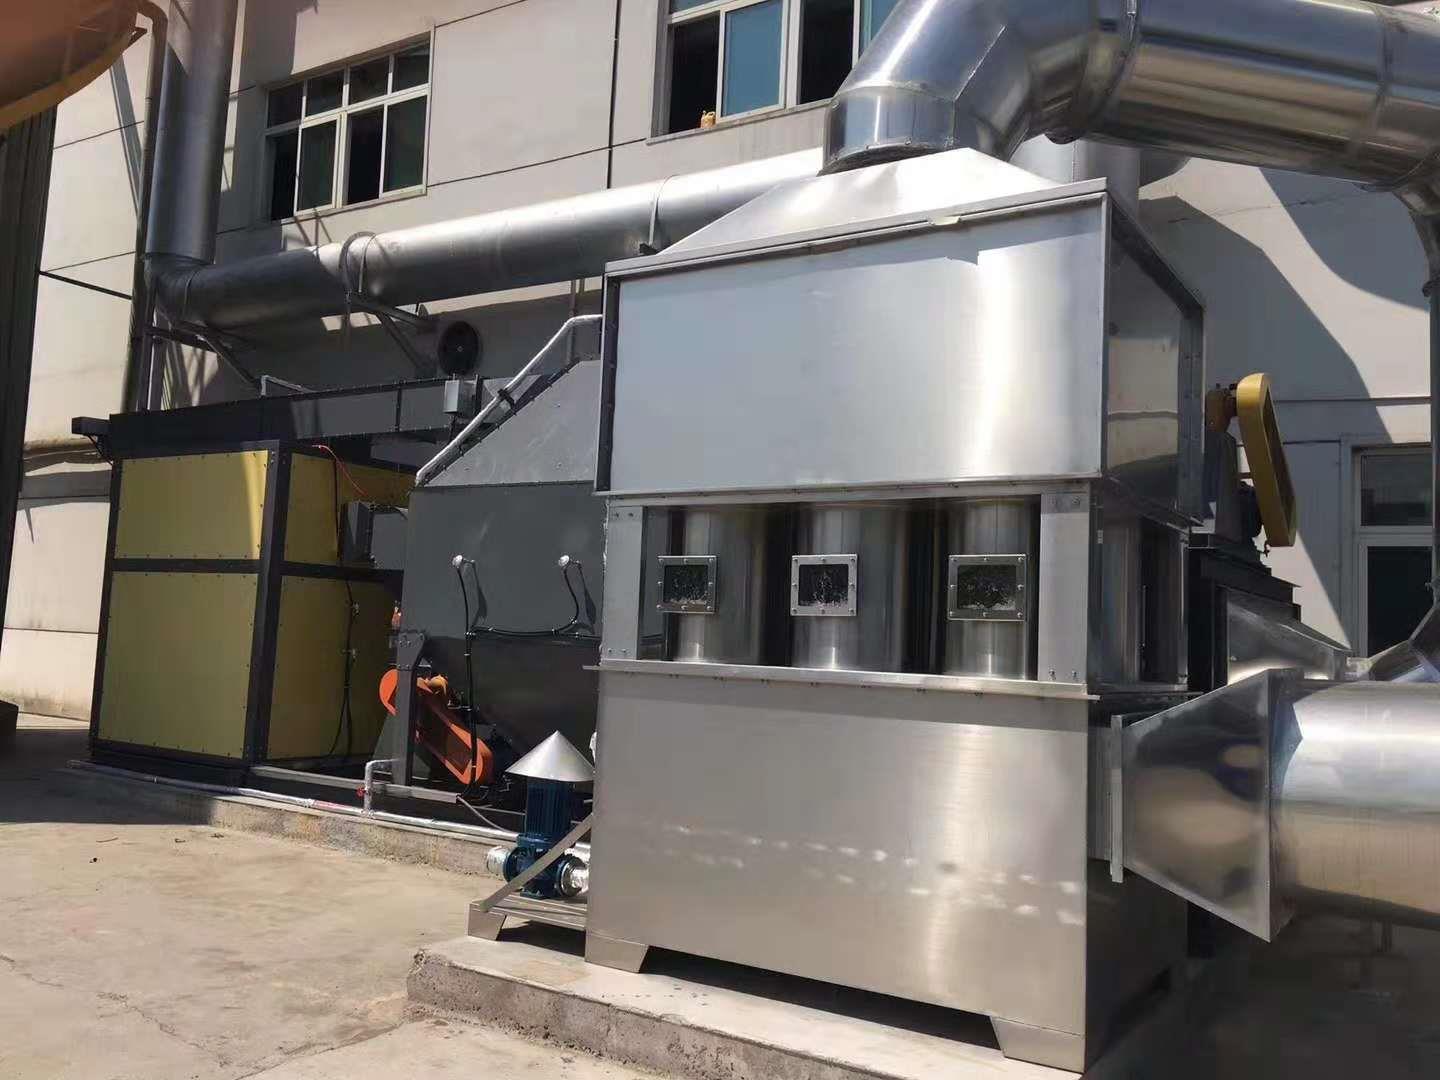
2.系统特点
(1)不再产生二次污染,设备投资及运行*
(2)吸附剂选用优质蜂窝状活性炭,具有使用寿命长、运行阻力低、净化效率高的特点,催化低温分解,预热时间短,能耗低,催化剂使用寿命长,催化分解净化率高达97%
(3)设备运行稳定,可靠,活动件少,检修系统配备完善,操作维修方便
(4)整个运行过程中实现自动化PLC控制,方便可靠
(5)系统安全设施完善,配有水喷淋+氮气应急、阻火器、泄爆口,运行时出现的异常情况将报警并自动停机
(6)适用范围:适合处理常温、大风量、低浓度的有机废气
催化燃烧器电控制系统由PLC控制器、文本显示器、变频调速器、点火器、紫外线传感器、热电偶等电控设备以及风机,另外由零压阀调节燃气与空气的比例。词条还举例介绍了HC型系列有机气体催化燃烧装置和LF-VC型直接催化分解氧化装置,以及催化燃烧装置使用中的不安全因素以及管理措施。1、结构原理说明:催化燃烧法:它是利用催化剂做中间体,使有机气体在一定的温度下,变成无害的水和二氧化碳气体,即:将活性炭箱内的有机气体源通过引风机作用送入净化装置,首先通过除尘阻火器系统,然后进入换热器,再送入到加热室,通过加热装置,使气体达到燃烧反应温度,再通过催化床的作用,使有机气体分解成二氧化碳和水,再进入换热器与低温气体进行热交换,使进入的气体温度升高达到反应温度。VOCs催化剂常见问题分析:1.有不需要加热的催化剂吗?答:经常碰到有人问,在不加热的情况下,能不能催化VOCs。根据我了解,目前只有氢气,一氧化碳、甲醛的氧化反应能在室温条件下进行。其他VOCs的催化燃烧都需要温度。适用范围:该系统主要适用于中浓度(数千ppm)风量在5000、50000m3,挥发性有机废气以及异味治理。 广泛应用于石化、碳纤维、食品添加剂、太阳能行业有机化学品生产,药物生产及各类树脂生产工艺过程中的废气;汽车丶摩托车丶自行车行业金属件和塑料件的表面涂装废气;机械、船舶、家电、家具、建材等行业的金属件和塑料件的表面涂装废气;对有机废气治理的效率高达95%以上。
沸石转筒浓缩+CO催化燃烧废气处理一体化装置是我公司开发的新型废气处理装置,引进核心部件,结合我公司多年来积累的废气治理经验,共同推广的高效节能,**次污染的新型系列产品,该产品运行稳定,安全,综合运行成本低,为环保治理项目增加了新的选项。
工作流程
沸石转筒吸附+CO催化燃烧脱附系统一由四个部分组成:
预处理系统
首先通过干式成湿式过滤法,去除废气中的细小颗粒,使有机废气满足沸石转筒吸附的洁净度要求:再通过升温降湿的方法,使有机废气满足沸石转筒吸附的温湿度要求;
2. 筒式沸石转筒吸附系统
通过风机的作用,将经过预处理的有机废气通过沸石转筒的吸附区,有机物分子被沸石特有的吸附孔捕捉,吸附达标的气体直接排入烟囱:
3. CO催化燃烧脱附系统
经一段时间吸附后,沸石转筒吸附区会吸附饱和,此时,用小股热(200~230°C)吹扫沸石转筒的脱附区,将有机物从沸石中脱附出来后通过风机送入CO炉高温(≤400°C)催化系统,使沸石再生,如此循环;
4. 沸石转筒冷却系统
由于沸石经过热风吹扫脱附后,温度变高从而无法吸附有机物,此时需对沸石进行冷却降温,使其降到常温,**其吸附效率。
工艺流程图
沸石转筒吸附+催化燃烧
性能特点
1. 吸附选择性强; 2. 运行成本低; 3. 使用寿命长; 4. 维护成本低; 5. 吸附脱附连续运行; 6. 脱附达到能循环状态节约能耗。
应用领域
1. 各种喷漆车间(汽车制造,五金家具、造船、自行车制造,金属制品等);
2. 各种印刷车间(凹版印剧,建筑装潢材料印刷,包装印刷等);
3. 各种合成树脂,橡胶制品,半导体,铝型材,镀膜等。
适用条件:低浓度,大风量,温度<50°C,湿度<90%RH适用有机组分:苯,甲苯,二甲苯,醇,酮,醛,酯等不适用有机组分:UV漆,固化剂,高沸点聚合物。
蓄热式催化燃烧法(Regenerative Catalytic Oxidation RCO)
RCO蓄热式催化燃烧法作用原理
第一步是催化剂对VOC分子的吸附,提高了反应物的浓度,第二步是催化氧化阶段降低反应的活化能,提高了反应速率。借助催化剂可使有机废气在较低的起燃温度下,发生无氧燃烧,分解成CO2和H2O放出大量的热,与直接燃烧相比,具有起燃温度低,能耗小的特点,某些情况下达到起燃温度后*外界供热,反应温度在200-400℃。
排放自工艺含VOCs的废气进入双槽RCO,三向切换风阀将此废气导入RCO的蓄热槽而预热此废气,含污染的废气被蓄热陶块渐渐地加热后进入催化床,VOCs在经催化剂分解被氧化而放出热能于*二蓄热槽中之陶块,用以减少辅助燃料的消耗。陶块被加热,燃烧氧化后的干净气体逐渐降低温度,因此出口温度略**RCO入口温度。三向切换风阀切换改变RCO出口/入口温度。如果VOCs浓度够高,所放出的热能足够时,RCO即不需燃料。例如RCO热回收效率为95%时,RCO出口仅较入口温度高25℃而已。
RCO设备特点
1、操作*,RCO一般在有机废气达到一定浓度(1000mg/m3以上)时,净化装置中的加热室不需进行辅助加热,节省了费用;
2、不产神氨氧化物(NOX)等二次污染物;
3、全自动控制、净化效率管理方便;
4、安全性高、净化率高达99%以上;
5、高效的热量回収率,热回收效率≥95%。
RCO对比图
特点
RCO净化设备适用范围
RCO设备可直接应用于中高浓度(1000mg/m3-10000mg/m3)的有机废气净化;RCO设备也可应用于活性炭吸附浓缩催化燃烧系统,用于替代催化燃烧和加热器部分。
应用领域
RCO应用领域包括汽车、造船、摩托车、自行车、家用电器、集装箱等生产厂的涂装生产线。石油、化工、橡胶、油漆,涂料、制鞋粘胶、塑胶制品、印铁制罐、印刷油墨、电缆及漆包线等生产线的废气处理,尤其适用于需要热能回收的企业或烘干线废气处理,可将能源回收用于烘干线,从而达到节约能源的目的。
可处理的有机物质种类包括苯类、酮类、酯类、酚类、醛类、醇类、醚类和烃类等等。